モダンな 立形マシニングセンター VMC(立形マシニングセンタ)は、効率的な加工を維持するために、強力な主軸と高精度な切削工具だけでは不十分な場合が多い。主軸貫通クーラント(TSC)とチップコンベアは、加工性能を向上させ、機械操作を簡素化できる重要なオプションだが、それぞれ異なる目的で使用される。
TSCは、スピンドルと切削工具を通して切削ゾーンに直接クーラントを供給し、過酷な加工時における熱制御と切りくず排出効率の向上に貢献します。一方、チップコンベアは、機械加工エリアから切りくずを自動的に除去し、回収ポイントまで搬送します。
これらのシステムがどのように機能し、いつ必要となるかを理解することで、製造業者は自社の加工用途、生産量、材料、および長期的なメンテナンス要件に合ったVMC構成を選択することができる。

スピンドル貫通クーラント(TSC)は、切削液を機械のスピンドルを通して送り込み、工具によって支持されている場合は、切削工具内の通路を通して直接送り込むように設計されたクーラント供給システムです。外部ノズルから噴射されるクーラントだけに頼るのではなく、TSCはクーラントを実際の切削点により近い場所に供給します。
これは、従来のクーラント供給方法では切削領域に効果的にクーラントが届かないような、深い穴、ポケット、または複雑な形状の加工において特に有効です。クーラントは、切削中に発生する熱を低減するだけでなく、穴や狭い加工領域から切りくずを押し出すのにも役立ちます。
TSCは、要求の厳しい穴あけ、ねじ切り、高速加工、または安定したクーラント供給が重要な生産環境を含むVMC用途で一般的に検討されています。
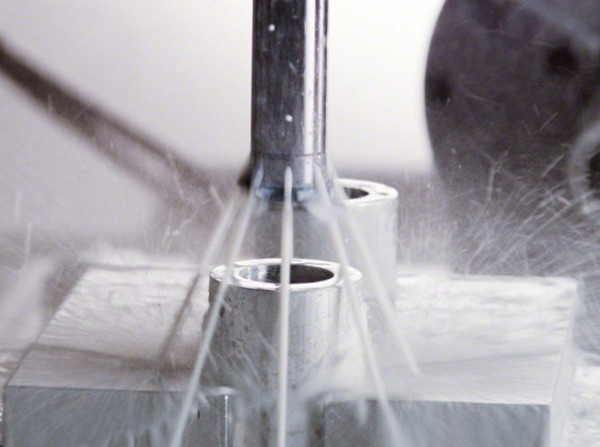
TSCシステムは、クーラント圧力、機械構成、加工用途によって異なる場合があります。一般的な考慮事項には以下が含まれます。
適切なTSC構成は、切削工具、被削材、加工深さ、スピンドル配置、および必要なクーラント流量によって異なります。
一般的なTSCシステムは、タンクから切削工具へろ過された冷却液を供給するために連携して動作する複数のコンポーネントで構成されています。
主な構成要素は一般的に以下のとおりです。
VMCのモデルやメーカーによって構成は異なる場合があります。そのため、TSCは機械の仕様に基づいて選択する必要があります。 スピンドル設計 そして、使用されている工具システム。
TSCは、外部クーラントが切削領域に効果的に届かない場合に有効です。その主な目的は、単にクーラントの量を増やすことではなく、クーラントが最も効果を発揮できる場所に供給することです。
VMCは、次のような場合にTSCの恩恵を受ける可能性があります。
製造業者にとって、TSCをすべてのVMCに必須の機能として扱うのではなく、実際の加工要件に基づいて決定を下すべきである。
利点 | デメリット |
切削ゾーンにより近い場所に冷却液を供給する | 機械の初期費用が高い |
深穴加工時の切りくず排出に役立ちます | 互換性のある工具が必要です |
熱管理を改善できる | ポンプおよびろ過システムにはメンテナンスが必要です |
要求の厳しい生産用途に役立ちます | 冷却液の清浄度がより重要になる |
一貫した加工条件をサポートできます | 単純な低負荷操作には不要かもしれません |
TSCは適切な用途であれば大きなメリットをもたらしますが、同時に設備、コスト、メンテナンスの要件も増加させます。そのため、製造業者はシステムを指定する前に、自社が行う加工の種類を評価する必要があります。
チップコンベアは、CNC加工中に発生する切削屑を収集・除去する自動システムです。VMC(立形マシニングセンタ)では、特に大量生産、重切削、鋼鉄、鋳鉄、アルミニウムなどの材料加工において、大量の金属切削屑が発生することがあります。これらの切削屑が機械内部に残ると、ワークピース、切削工具、クーラントの流れ、および機械の動作に支障をきたす可能性があります。
チップコンベアは、加工エリアから外部の収集コンテナまたはチップビンへ切りくずを搬送します。これにより、加工サイクルが頻繁に繰り返された後にオペレーターが手動で機械を清掃する必要性が軽減されます。したがって、VMCユーザーにとって、チップコンベアは効率的な切りくず管理の重要な要素となり得ます。特に、加工によって連続的または大量の切りくずが発生する場合には、その重要性が高まります。
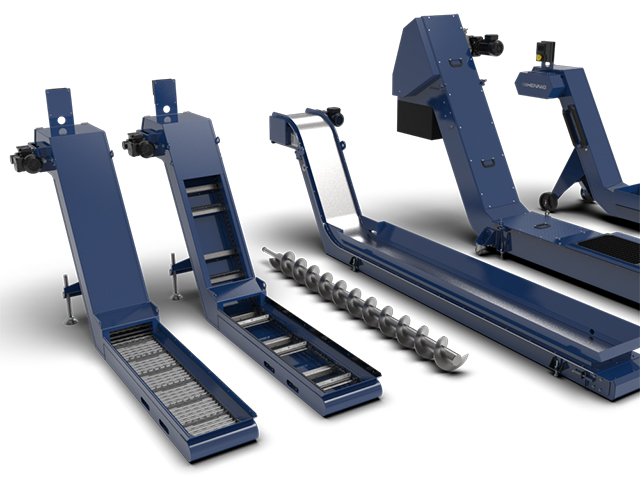
VMC(立形マシニングセンタ)には様々な種類のチップコンベアが用意されており、それぞれのタイプは異なるチップ特性や加工用途に適しています。
最適なコンベアの種類は、加工物の材質、切りくずの形状、切りくずの量、クーラントの使用量、および利用可能な機械スペースによって異なります。
設計は様々だが、一般的なチップコンベアは、加工エリアからチップを搬送するために連携して動作するいくつかの基本コンポーネントで構成されている。主なコンポーネントは一般的に以下の通りである。
コンベアは通常、VMC(立形マシニングセンタ)に統合されているため、オペレーターが頻繁に加工を中断して手動で清掃する必要なく、切りくずを除去できる。
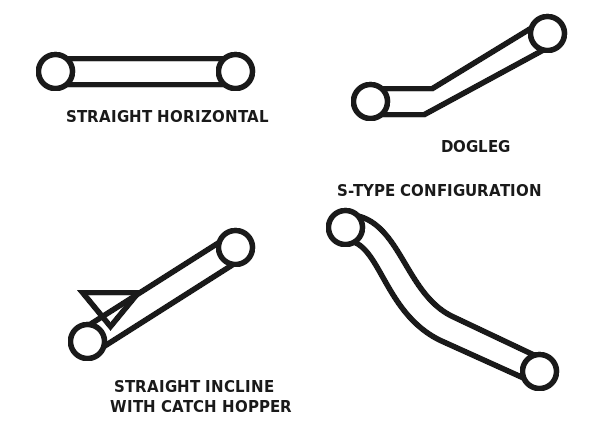
VMC(立形マシニングセンタ)が、作業員が手作業で容易に除去できる量よりも多くの切粉を産出する場合、切粉コンベアの有用性はますます高まります。この判断は、機械が長時間稼働する生産環境において特に重要です。
VMC(立形マシニングセンタ)は、次のような場合にチップコンベアの導入によってメリットを得られる可能性があります。
少量加工や、発生する切削屑の量が少ない用途では、手動式またはより簡素な切削屑除去装置で十分な場合がある。
利点 | デメリット |
VMCからチップを自動的に除去します | 機械の初期コストが増加する |
手作業による清掃の必要性を軽減します。 | 追加のメンテナンスが必要です |
大量加工に便利 | 追加の機械スペースまたは床面積を占有します |
加工エリアをより清潔に保つのに役立ちます | 可動部品は時間の経過とともに摩耗する |
より長い無人生産サイクルをサポート可能 | コンベアの種類は、チップの材質と形状に適合している必要があります。 |
チップコンベアは生産性と機械の清浄度を向上させることができますが、すべてのVMCに必ずしも必要というわけではありません。最適な選択は、切削屑の量、材料、加工方法、生産スケジュール、および必要な自動化レベルによって異なります。
スピンドル貫通クーラントとチップコンベアはどちらも改善できる VMCオペレーションしかし、これらは異なる加工上の課題に対応しています。TSCは主に切削工具周辺のクーラント供給、熱管理、切りくず排出に重点を置いているのに対し、チップコンベアは機械から蓄積された切りくずを除去することに重点を置いています。
これらの違いを理解することで、VMCがどちらか一方のシステム、あるいは両方のシステムを必要とするかどうかを判断しやすくなります。
両システムはそれぞれ異なる機能を果たすため、設計も大きく異なっている。
TSCシステムは、クーラントシステムとスピンドルシステムに統合されています。通常、クーラントポンプ、ろ過システム、クーラント配管、回転継手、および対応する切削工具にクーラントを供給するためのスピンドル通路で構成されています。
チップコンベアは、主に機械式の切削屑搬送システムです。その設計に応じて、ヒンジ付きベルト、スクレーパー、磁気機構、またはスクリューを用いて、切削屑を加工エリアから搬送します。
したがって、TSCはスピンドル、工具、およびクーラントシステムと密接に関連しているのに対し、チップコンベアは主に機械筐体、チップ収集エリア、および廃棄物処理システムに関連している。
最も重要な違いは、それぞれのシステムが何を達成するために設計されているかという点です。
要素 | スピンドル貫通クーラント | チップコンベア |
主な目的 | スピンドル/ツールを通して冷却液を供給する | 機械からチップを取り除く |
主な焦点 | 冷却、潤滑、および切削屑の排出 | チップの収集と輸送 |
直接 | スピンドル、クーラントシステム、および工具 | 機械筐体およびチップ収集システム |
特に以下のような場合に役立ちます | 深い穴、高度な切削加工、冷却液の供給が困難 | チップの大量生産と生産の拡大 |
オペレーターのメリット | 切断条件の維持に役立ちます | 手作業による切りくず除去を減らす |
したがって、これらのシステムは互いに直接代替できるものではありません。VMCは、加工用途に応じて、チップコンベアなしでTSCを使用したり、TSCなしでチップコンベアを使用したり、あるいは両方を使用したりすることができます。
VMCにどちらのシステムを追加する場合でも、互換性は重要な検討事項です。TSCの場合、機械の主軸は必要なクーラント供給機構に対応している必要があり、工具内部にクーラント通路を設ける場合は、工具自体にもクーラント通路が必要です。クーラントポンプ、ろ過システム、圧力、および機械制御も、想定される用途に適合している必要があります。
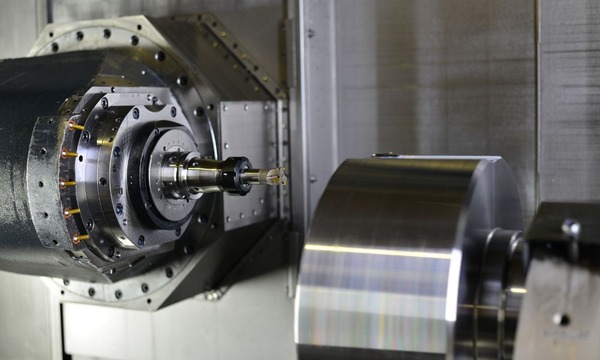
チップコンベアの互換性は、VMCの物理的な設計、チップ排出口の配置、利用可能なスペース、および加工中に発生するチップの種類によって異なります。
したがって、メーカーは、すべてのアクセサリがすべてのVMCに適合すると想定するのではなく、どちらのシステムを選択する場合でも、機械の構成を確認する必要があります。
TSC(全走査型コンベア)とチップコンベアのコストは、仕様、容量、圧力要件、構造、および機械との統合によって異なります。TSCは、専用の高圧ポンプ、ろ過装置、回転継手、配管、および互換性のあるスピンドル/ツーリング構成が必要になる場合があるため、機械のコストを増加させる可能性があります。
チップコンベアは、コンベア機構、駆動モーター、制御システム、および機械のチップおよび冷却液収集システムとの統合によって、コストを増加させる要因にもなります。
価格だけを比較するのではなく、メーカーは各システムが解決する加工上の問題点を考慮すべきです。追加機能は、ダウンタイム、手作業による清掃、工具の問題、または生産の中断を軽減する場合に、価値を提供する可能性があります。
TSCの設置は、VMCのスピンドルおよびクーラント回路と密接に関連しています。クーラントはスピンドル内を流れる必要があるため、設置および統合は機械のスピンドル構成に適切に適合させる必要があります。
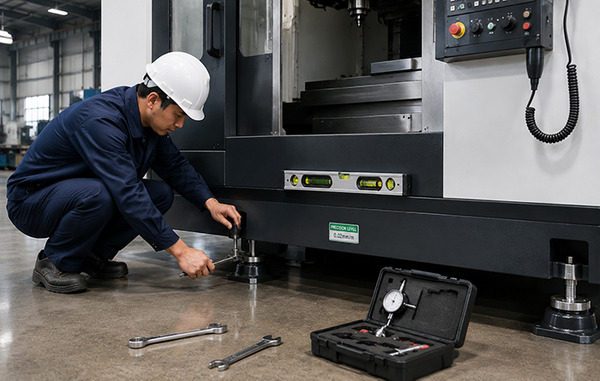
チップコンベアは通常、機械のチップ排出エリアの周囲に設置され、適切な物理的クリアランスと電気的/制御的な接続が必要です。
したがって、どちらのシステムも、VMCの初期構成の一部として指定する方が容易です。場合によっては後付けも可能ですが、実現可能性は機械の設計と利用可能なスペースによって異なります。
メンテナンス要件も異なります。TSCでは、冷却液の清浄度、フィルター、ポンプ、シール、その他の冷却液供給部品に注意を払う必要があります。冷却液の汚染やフィルターの目詰まりは、システム性能に影響を与える可能性があります。
チップコンベアは、コンベア機構、駆動部品、ベアリングまたは可動部品、およびチップ堆積箇所を点検する必要があります。また、コンベアの過度の摩耗や詰まりがないか定期的に点検する必要があります。
どちらの場合も、定期的なメンテナンスは、回避可能なダウンタイムを防ぎ、機械の安定した稼働を維持するのに役立ちます。
すべてのVMCに共通する要件はありません。適切な構成は、機械が何を生産するか、どのくらいの頻度で稼働するか、どのようなタイプの機械かによって異なります。 機械加工プロセス 性能は良好です。
まずは実際の加工工程を詳しく調べてみましょう。VMCが頻繁に深穴加工、タッピング加工、高速切削加工を行う、あるいは外部クーラントが切削領域に効果的に届かないような加工を行う場合、TSC(トルクセンシング制御)が有効な場合があります。
切削加工中に大量の切削屑が発生し、長時間の生産サイクルで稼働する場合は、切削屑搬送装置の方が有利な場合があります。要求の厳しい生産環境では、両方のシステムを使用することでメリットが得られます。TSCは冷却液の供給と切削条件の管理に役立ち、搬送装置は蓄積された切削屑を処理します。
被削材の種類は、切削液の必要量と切りくず処理の両方に影響を与えます。切削中に大きな熱を発生する材料は、効果的な切削液供給によって恩恵を受ける可能性があります。また、大量の切りくずが発生する材料は、自動切りくず除去の必要性を高める可能性があります。
例えば、重金属除去に使用されるVMCは、時折軽加工を行う機械よりも、より効率的な切りくず処理能力を必要とする場合がある。
生産量も重要な要素です。少量加工や不定期加工の場合は、手作業による切削屑の除去と従来型のクーラント供給で十分な場合もあります。
しかし、連続生産や大量生産においては、自動化の価値がより高まります。TSCは、負荷の高いサイクル中でも安定した冷却液供給を可能にし、チップコンベアは頻繁な手動清掃の必要性を軽減します。
どちらのオプションを選択する場合でも、製造業者は継続的なメンテナンスについて検討する必要があります。TSCでは、適切な冷却液管理、ろ過、ポンプおよび搬送部品の点検が必要です。チップコンベアでは、可動部品の清掃と点検が必要です。
目標は、保守チームが機械の稼働期間全体を通して適切に操作および保守できるシステムを選択することである。
予算は、期待される生産上のメリットと合わせて検討する必要があります。従来のクーラントが既に切削領域に効果的に供給されているような単純な加工では、TSCシステムを導入する正当性を見出すのは難しいかもしれません。同様に、切削屑の発生量が非常に少ない機械では、チップコンベアは大きな価値をもたらさない可能性があります。
しかし、大量生産用途においては、手作業の削減、プロセスの一貫性の向上、ダウンタイムの短縮といった利点により、これらのアクセサリは機械の稼働寿命全体を通して費用対効果が高い可能性がある。
最適なアプローチは、価格だけで付属品を選ぶのではなく、追加投資額とVMCの具体的な生産性およびメンテナンス要件を比較検討することです。
Q:スピンドル貫通クーラントとチップコンベアの主な違いは何ですか?
A:スピンドル貫通クーラントは、スピンドルと切削工具を通して加工領域にクーラントを供給し、冷却と切りくず排出を促進します。一方、チップコンベアは、VMCの加工領域から切りくずを取り除き、収集ポイントに搬送します。これらは異なる機能を持ち、併用することも可能です。
Q:VMC(立形マシニングセンタ)にスピンドル貫通クーラントが必要なのはどのような場合ですか?
A:VMC(立形マシニングセンタ)は、深穴加工、タッピング加工、高速加工など、切削ゾーンに直接クーラントを供給する必要がある作業を行う際に、スピンドル貫通クーラントを使用することで効果を発揮します。また、熱管理や、深部または密閉された切削領域からの切りくず排出の改善にも役立ちます。
Q:VMC(立形マシニングセンタ)において、チップコンベアはどのような場合に役立ちますか?
A:チップコンベアは、VMCが連続生産や大量生産時に大量の切削屑を生成する場合に特に役立ちます。切削屑を自動的に機械から排出するため、頻繁な手動清掃の必要性が減り、作業エリアをより整理された状態に保つのに役立ちます。
Q:スピンドル貫通クーラントとチップコンベアは併用できますか?
A:はい。これらのシステムは、それぞれ異なる加工要件に対応するため、相互補完的な関係にあります。スピンドル貫通クーラントは切削領域にクーラントを供給し、チップコンベアは機械から切削屑を除去します。要求の厳しい生産用途では、両方を使用することが実用的です。
Q:VMCマシンはすべて、チップコンベアとスピンドル貫通クーラントを必要としますか?
A:いいえ。要件は加工用途によって異なります。軽加工や少量生産に使用されるVMCではこれらのオプションは不要な場合もありますが、深穴加工、高切削量加工、連続生産に使用される機械では、これらのオプションが有効な場合があります。
Q:これらのVMCオプションを選択する前に考慮すべき要素は何ですか?
A:加工の種類、被削材、切削屑量、生産量、工具要件、機械の互換性、メンテナンスの必要性、および利用可能な予算を考慮してください。これらの要素を評価することで、特定のVMCにスピンドル貫通クーラント、チップコンベア、またはその両方が適切かどうかを判断できます。
スピンドル貫通クーラントとチップコンベアのどちらを選択するかは、機械構成を実際の加工要件に合わせるかどうかによって決まります。スピンドル貫通クーラントは、効果的なクーラント供給と切りくず排出が重要な作業において有効です。一方、チップコンベアは、連続加工や大量加工時に切りくずを管理するのに役立ちます。用途によっては、両方を使用することで、より包括的な加工環境を構築できます。
部品図面、材料情報、工具要件、および製造詳細が既に揃っている場合は、それらを使用して適切なVMC構成を選択できます。
加工に関するご要望をお聞かせいただき、生産ニーズに最適なCNC加工ソリューションをご提案いたしますので、CNC Yangsenまでお問い合わせください。
タグ :