風力タービンのハブは、複数の取り付け面、大きな穴、複雑なボルト穴パターンを持つ、大型で重量のある部品です。これらの部品を加工するには、加工物のサイズと重量に対応し、加工プロセス全体を通して安定性と精度を維持できるCNCマシンが必要です。
風力タービンハブ加工用のCNCマシンを選ぶ際には、テーブルサイズやスピンドル速度だけでなく、ハブの寸法、重量、加工面、穴径、穴パターン、切削要件、段取り回数など、様々な要素を考慮する必要があります。このガイドでは、マシン選定前に確認すべき重要な要素について解説します。
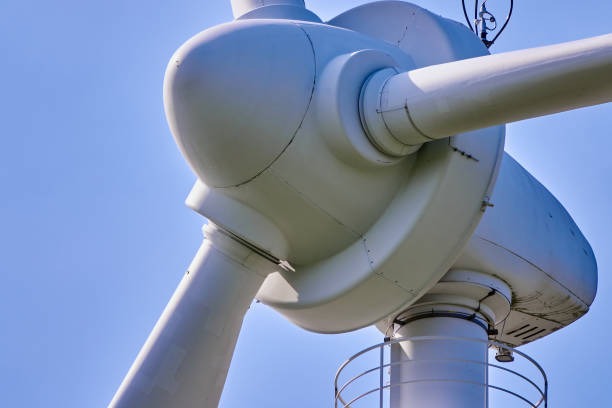
風力タービンハブは、タービンブレードをメインシャフトに接続する中心的な部品です。ブレードから駆動系へ回転力を伝達し、運転中に発生する負荷を支えます。
機械加工においては、ハブは大きくて重く、多面的な部品と考えることができます。その主な特徴としては、ブレード取り付け部、大きな穴、ボルト穴、そして正確な位置決めが必要なその他の位置決め面などが挙げられます。これらの特徴は、必要なCNC加工機の構成に直接影響します。
ハブはブレードをタービンの主軸に接続し、回転するブレードによって発生する力を伝達する役割を担います。大きな荷重がかかるため、取り付け面や位置決め面は精密に加工する必要があります。
ハブはサイズが大きく、重量があり、加工面も複数あるため、機械の選定が重要になります。必要な作業を不要な段取り替えなしで完了させるには、十分なテーブル容量、移動量、剛性、および加工能力が必要です。
風力タービンハブの加工には、CNCマシンの選定に直接影響を与えるいくつかの要因が関係します。
CNCマシンを選ぶ際には、単一の機械仕様を見るのではなく、ハブのサイズ、重量、形状、加工内容、および必要な精度に基づいて選択する必要があります。
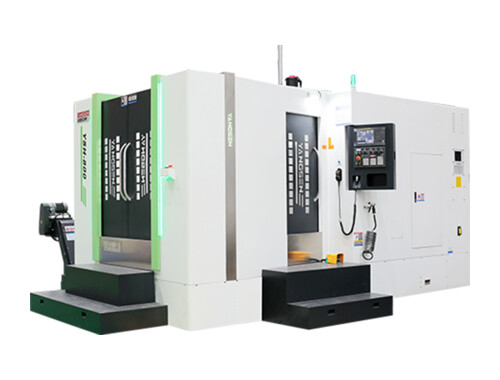
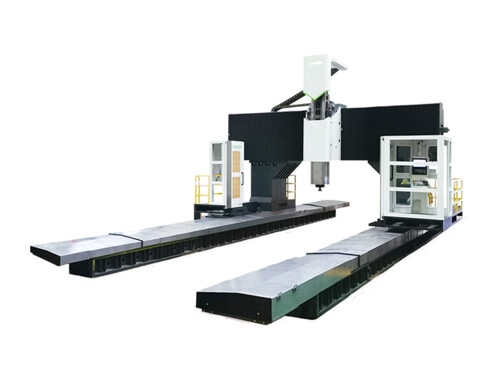
さまざまな CNCマシン構成 風力タービンハブの加工の場合。選択は、ハブのサイズ、重量、加工面、形状、および段取り回数によって決まります。
CNCマシンタイプ | 適している | 重要な考慮事項 |
VMC | 小型から中型のハブ、主に垂直加工 | テーブルのサイズ、耐荷重、X/Y/Z軸の移動量、およびスピンドルトルクを確認してください。 |
HMC | 複数の側面を機械加工する必要のあるハブ | 複数の面へのアクセス性を向上させ、段取り回数を減らしたい場合に便利です。ロータリーインデックス、パレットサイズ、スピンドルトルクを確認してください。 |
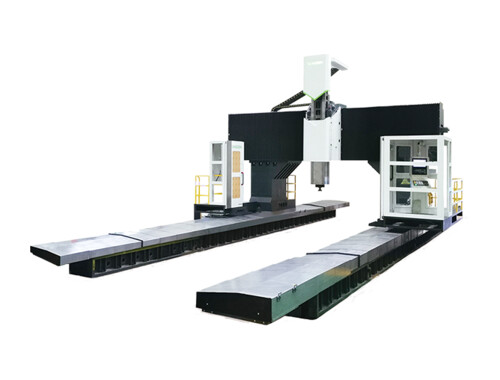
ガントリー式マシニングセンター | 大型で重いハブ | テーブルの寸法、最大加工重量、ガントリーのクリアランス、移動量、剛性、およびスピンドル出力を確認してください。 |
5軸マシニングセンター | 複雑な表面、角度のついた形状、または複数の加工方向を持つハブ | 少ない段取り回数で複数の機能にアクセスする必要がある場合に便利です。回転軸の能力、精度、および作業範囲を確認してください。 |
選ぶべき機械は、単に利用可能な最大の機械ではなく、実際のハブの寸法と加工プロセスに合致している必要があります。
風力タービンハブ加工用のCNCマシンを選ぶ際には、基本的な機械サイズだけでなく、より広い視野で検討する必要があります。以下の8つの要素を、実際のハブ寸法、加工内容、および生産要件と照らし合わせて確認してください。
まず、ハブの最大直径、高さ、および全体の寸法を確認してください。機械には、ハブ、治具、切削工具、および工具の移動に必要な十分な作業スペースがあり、加工エリアへのアクセスを妨げないようにする必要があります。
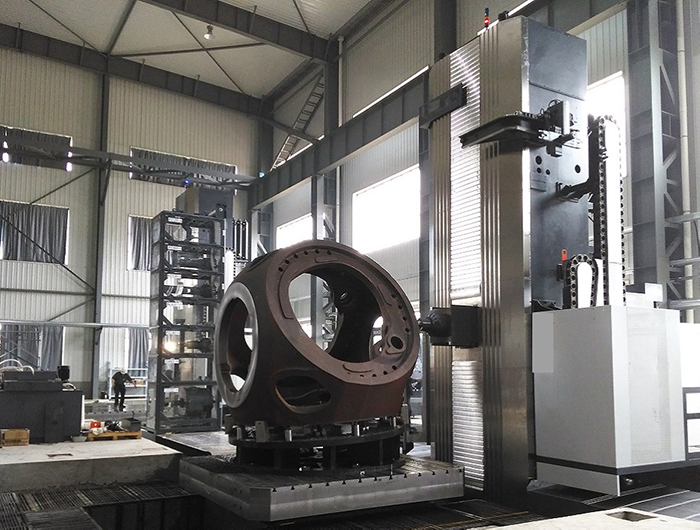
ハブと治具の合計重量を確認してください。テーブルの耐荷重がセットアップ全体に対して十分であり、安定した加工のための適切な安全マージンが確保されていることを確認してください。
ハブの寸法と機械のX、Y、Z軸の移動量を比較してください。工具やワークピースを不適切な位置に無理やり押し込むことなく、必要な加工領域すべてに到達できるだけの移動量が必要です。
風力タービンのハブは、大径の荒加工や穴あけ加工が必要となる場合があります。特に実際に使用する切削速度において、スピンドルの出力とトルクを確認してください。最大回転数だけでは、スピンドルが適切かどうかを判断することはできません。
複数の面やボルト穴パターンを加工する必要がある場合は、回転軸を慎重に検討してください。ハブに対応し、必要な位置決めを維持できることを確認するために、耐荷重、インデックス精度、再現性をチェックしてください。
大型ハブや重切削加工では、高い切削力が発生します。剛性の高い機械を使用することで、荒加工、穴あけ加工、フライス加工中の振動を抑制し、安定した切削条件を維持することができます。
大型ハブの加工では、切削サイクルが長くなり、材料の除去量も大きくなる可能性があります。ワークピースや切削領域周辺に切りくずが堆積しないよう、機械のクーラントの流れ、切りくずコンベア、切りくず排出設計を確認する必要があります。
ハブの位置調整を何回行う必要があるかを考えてみてください。より少ない段取り回数でより多くの作業を完了できれば、段取り時間を短縮し、ワークピースの移動時に発生する可能性のある位置決め誤差を最小限に抑えることができます。
CNC加工機を選ぶ際は、単に利用可能な最大サイズの機械を選ぶのではなく、ハブの実際の要件に基づいて選択する必要があります。まずハブのサイズと重量から始め、次に加工面、形状、必要な精度、段取り回数などを考慮してください。
風力タービンハブの要件 | 検討すべきCNCマシン | なぜ |
主に垂直統合型の事業を行う小規模または中規模のハブ | VMC | ほとんどの加工箇所が主要な一方向からしかアクセスできない場合、穴あけ、フライス加工、ボーリング加工に適しています。 |
複数の加工面と頻繁なインデックス | HMC | さまざまな面にアクセスしやすくなり、ワークピースの位置変更を減らすことができます。 |
大きくて重いハブ | ガントリー式マシニングセンター | より広い作業範囲、より高いテーブル容量、そして重切削加工に必要な剛性を提供します。 |
複雑な角度やアクセスしにくい箇所 | 5軸マシニングセンター | 少ないセットアップで、複数の表面や機能にアクセスできるようになります。 |
大型ハブ、荒削りおよび穴あけ加工済み | ヘビーデューティーHMCまたはガントリー | 高い切削力を得るには、十分な主軸トルク、剛性、ストローク、および耐荷重能力が必要です。 |
複数の特徴点間で高い位置精度を必要とするハブ | HMC、ガントリー、または5軸 | 適切な構成を行うことで、位置調整の手間を減らし、機能間の精度を維持することができます。 |
2種類の機械で要件を満たせる場合は、段取り回数、加工時間、治具の必要量、および総加工コストを比較してください。よりシンプルな構成で効率的にハブを加工できるのであれば、必ずしも軸数を増やしたり、機械を大きくしたりする必要はありません。
風力タービンハブ加工用のCNCマシンを購入する前に、加工対象物と加工プロセスに直接影響を与える仕様を比較検討してください。スピンドル速度やマシンサイズだけに注目しないでください。
仕様 | 確認すべき事項 |
X/Y/Zトラベル | 可動範囲がハブと必要なすべての加工位置をカバーしていることを確認してください。 |
テーブルサイズ | ハブと治具が十分な作業クリアランスを確保して取り付けられるかどうかを確認してください。 |
テーブル耐荷重 | 機械がハブ、治具、およびその他のセットアップコンポーネントを安全に支えられることを確認してください。 |
スピンドルパワー | スピンドルが荒削り、フライス加工、ボーリング加工の要件に対応できるかどうかを確認してください。 |
スピンドルトルク | 重切削加工や大径ボーリング加工において重要です。 |
スピンドルテーパー | テーパー形状と工具システムは、使用予定の切削工具に合わせてください。 |
回転テーブル | 回転加工が必要な場合は、直径、耐荷重、割り出し精度、および再現性を確認してください。 |
位置決め精度 | 機械がハブの重要な機能に必要な位置決め許容誤差を満たせることを確認してください。 |
再現性 | 複数の機械加工工程や部品において、一貫した結果が必要な場合に重要です。 |
工具容量 | ATC(自動工具交換装置)に、穴あけ、フライス加工、ボーリング加工、その他の加工に必要な工具位置が十分にあることを確認してください。 |
冷却システム | 長時間の切削サイクルや大量の材料除去を行う場合は、冷却液の流量、圧力、供給量を確認してください。 |
チップ除去 | チップコンベアと機械設計が、想定されるチップ量に対応できるかどうかを確認してください。 |
また、特に大型回転テーブル、延長ストローク、または作業能力に影響を与える可能性のあるその他のオプションが含まれる機械の場合は、購入予定の実際の構成に基づいてこれらの仕様を機械供給業者に確認してもらうべきです。
大型で重量のあるハブを何度も位置調整する必要がある場合、段取り時間は加工サイクルの大きな部分を占めることがあります。適切な機械構成を選択し、段取り回数を減らすように加工プロセスを計画することで、段取り時間を短縮できます。
ハブを不必要に移動させることなく、複数の加工面にアクセスできる機械構成を選択してください。 HMC あるいは、複数の形状を異なる方向から加工する必要がある場合は、5軸加工機が役立ちます。
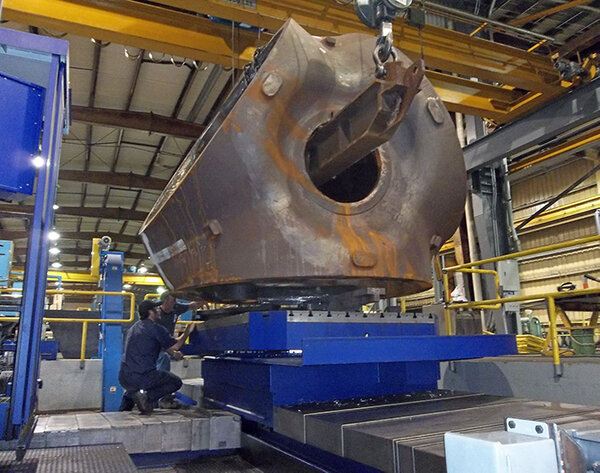
A 回転テーブル 治具からハブを取り外すことなく、ハブをさまざまな加工位置にインデックス付けするのに役立ちます。選択する前に、耐荷重、テーブル径、インデックス精度、および利用可能な作業スペースを確認してください。
関連する作業は同じセットアップで完了するようにしてください。穴あけ、フライス加工、ボーリング加工を組み合わせることで、ハブを取り外して再配置する回数を減らすことができます。
位置調整を行うたびにセットアップ時間が長くなり、位置決めエラーが発生する可能性も高まります。加工順序を計画する際は、ワークピースを移動させる前に、できるだけ多くの重要な加工を完了できるようにしてください。
プロービングシステムを使用することで、加工前にワークピースの位置を確認し、重要な特徴点を特定することができます。これにより、手作業による測定を減らし、部品に影響を与える前にセットアップエラーを検出できます。
Q:風力タービンハブの加工に最適なCNCマシンはどのようなタイプですか?
A:風力タービンハブの種類は一つとして同じものはありません。ハブのサイズ、重量、形状、加工面、必要な段取り時間などを考慮して、VMC、HMC、ガントリーマシニングセンター、または5軸加工機の中から選択する必要があります。
Q:大型風力タービンハブの場合、HMCはVMCよりも優れていますか?
A:HMCは、ハブの複数の面を加工する必要がある場合に役立ちます。水平スピンドル構造により、さまざまな面へのアクセスが容易になり、位置決め作業を減らすことができます。ただし、機械の種類だけで選ぶのではなく、実際の加工プロセスを比較検討する必要があります。
Q:風力タービンハブの加工において、ガントリー式加工センターが必要となるのはどのような場合ですか?
A:ハブが大きすぎたり重すぎたりして、従来の加工センターでは加工できない場合、ガントリー式加工センターが実用的な選択肢となります。必要なテーブルサイズ、耐荷重、ガントリークリアランス、移動量、主軸トルク、および機械の剛性を確認してください。
Q:風力タービンハブの機械加工には、どのくらいの主軸出力が必要ですか?
A:必要な主軸出力は、加工する材料、切削工具、切削深さ、送り速度、荒削りの方法によって異なります。主軸出力だけで機械を選ぶのではなく、実際に使用するハブの切削要件を計算し、主軸出力とトルクの両方を確認する必要があります。
質問:風力タービンハブの加工において、回転テーブルの精度はどの程度重要ですか?
A:回転式インデックス機構を使用して複数の面やボルト穴パターンを加工する場合、回転軸が加工要件に合致していることを確認するために、インデックス精度、再現性、耐荷重、テーブル径をチェックすることが重要です。
質問:風力タービンハブ用のCNCマシンを選定する際に、どのような情報を提供すればよいですか?
A:ハブの寸法、重量、材質、図面、重要な公差、穴径、穴パターン、必要な加工工程、生産量、および推奨工具をサプライヤーに提供してください。これにより、サプライヤーはワークピースのサイズのみに基づいて機械の見積もりを出すのではなく、適切な機械構成を提案するための十分な情報を得ることができます。
風力タービンハブ加工用のCNCマシンを選ぶ際には、まず機械ではなく部品から検討を始める必要があります。ハブのサイズ、重量、加工面、穴径、切削条件、精度、段取り回数などを考慮する必要があります。
これらの要件を明確にすれば、VMC、HMC、ガントリーマシニングセンター、5軸加工機を、それぞれの実際の性能に基づいて比較することができます。
風力タービンハブ用のCNC加工機の選定でお困りですか?ハブの図面、寸法、重量、加工要件を弊社のエンジニアにお送りください。必要な機械構成と主要仕様の評価をお手伝いいたします。