A 立形マシニングセンター VMC(立形マシニングセンタ)は多くの機械加工に対応できます。しかし、部品の段取り替えが頻繁に必要な場合、切りくずの堆積が切削に影響を与える場合、または生産需要が継続的に増加している場合は、HMC(横形マシニングセンタ)の方が適しているかもしれません。
HMC(横型マシニングセンタ)は、段取り時間の短縮、切削屑の除去効率の向上、生産性の向上に貢献します。しかし、必ずしも最適な投資とは限りません。本ガイドでは、VMC(立形マシニングセンタ)ではなくHMCを選ぶべき10の理由を解説し、お客様の生産ニーズに最適な機械選びをサポートします。
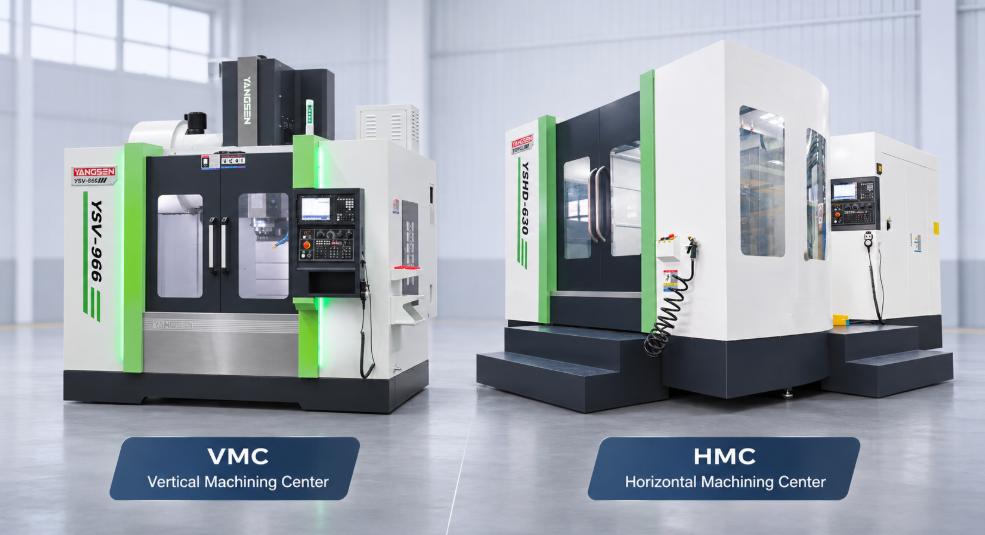
主な違いは 横型マシニングセンター 水平マシニングセンタ(HMC)と立形マシニングセンタ(VMC)の違いは、主軸の向きにあります。HMCは水平主軸、VMCは垂直主軸を備えています。この違いは、ワークピースのセットアップ方法、切りくずの除去方法、および加工操作の実行方法に影響を与えます。
VMCは、平面部品、金型、および主に上面からの加工を必要とする作業に適していることが多い。HMCは、一般的に箱型部品、多面加工、および繰り返し生産に適している。
| 特徴 | HMC | VMC |
| スピンドルの向き | 水平 | 垂直 |
| 機械加工アクセス | 回転テーブルを備えた複数面 | 主に上面 |
| チップ除去 | 重力による取り外しが容易 | 切削屑が加工物に付着する可能性がある |
| ワークピースのセットアップ | 多面部品のセットアップ回数を減らす | 位置調整が必要になる場合があります |
| 代表的な用途 | ハウジング、エンジンブロック、バルブボディ | プレート、金型、一般部品 |
| 初期費用 | 一般的に高い | 一般的に低い |
現在お使いのVMC(立形マシニングセンタ)が頻繁な段取り替えを必要とする、切削屑の除去に苦労する、あるいは生産需要に追いつけないといった問題を抱えている場合、HMC(横形マシニングセンタ)の方がより効率的な解決策となる可能性があります。ここでは、HMCを選択することで大きな違いが生まれる10の事例をご紹介します。
ギアボックスハウジング、バルブボディ、エンジンブロックなどの部品を加工する場合、多くの場合、複数の側面から加工する必要があります。標準的な3軸立形マシニングセンタでは、これらの作業を完了するために、ワークピースを何度も取り外して再配置する必要があるかもしれません。
回転テーブルを備えた横型マシニングセンタ(HMC)を使用すると、1回の段取りで複数の面を加工できます。これにより、ハンドリング時間を短縮し、加工面間の位置決めを一定に保つことができます。特に、異なる面に穴や形状を持つ箱型部品の加工に有効です。
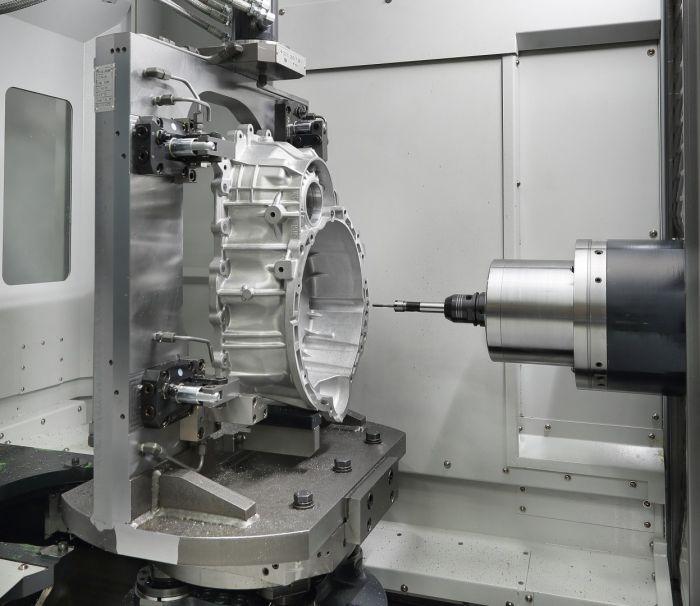
加工対象物を取り外して位置を調整するたびに、クランプ、位置合わせ、位置確認に時間を費やすことになります。複雑な部品の場合、これらの工程は生産時間のかなりの部分を占める可能性があります。
HMC(横型マシニングセンタ)は、テーブルの回転によって様々な加工面にアクセスできるため、段取り替えの手間を削減できます。部品の位置調整に費やす時間が減り、切削作業に多くの時間を費やすことができます。特に同じ部品を繰り返し生産する場合に効果的です。
切削加工中、切りくずはポケットや穴の中、切削工具の周囲などに溜まることがあります。これらが適切に除去されないと、工具の摩耗、表面仕上げの不良、清掃のための作業中断などを引き起こす可能性があります。
HMC(横型マシニングセンタ)では、水平スピンドル構造により、切削屑の多くが重力によって切削領域から排出されます。適切なクーラントとチップコンベアシステムを組み合わせることで、長時間の加工サイクル中も切削領域を常に清潔に保つことができます。
生産量が増加すると、加工工程間のわずかな遅延でも積み重なって大きな問題となる可能性があります。頻繁な段取り替え、手作業による搬送、機械の遊休時間などは、納期遵守を妨げる要因となり得ます。
HMC(横型マシニングセンタ)は、複数の工程を少ない段取り回数にまとめることで生産性を向上させることができます。複雑な部品を繰り返し生産する場合、これにより切削以外の時間を短縮し、同じ作業時間内でより多くの完成部品を生産することが可能になります。
部品の異なる面に穴、スロット、または表面が必要な場合、部品を繰り返し取り外したり再固定したりすると、それらの相対的な位置関係を維持するのが難しくなることがあります。
高精度回転テーブルを備えた横型マシニングセンタ(HMC)は、元のワーク保持装置の設定を変更することなく、複数の面を加工できます。これにより、位置調整による誤差が軽減され、フィーチャ間の幾何学的関係を常に一定に保つことができます。
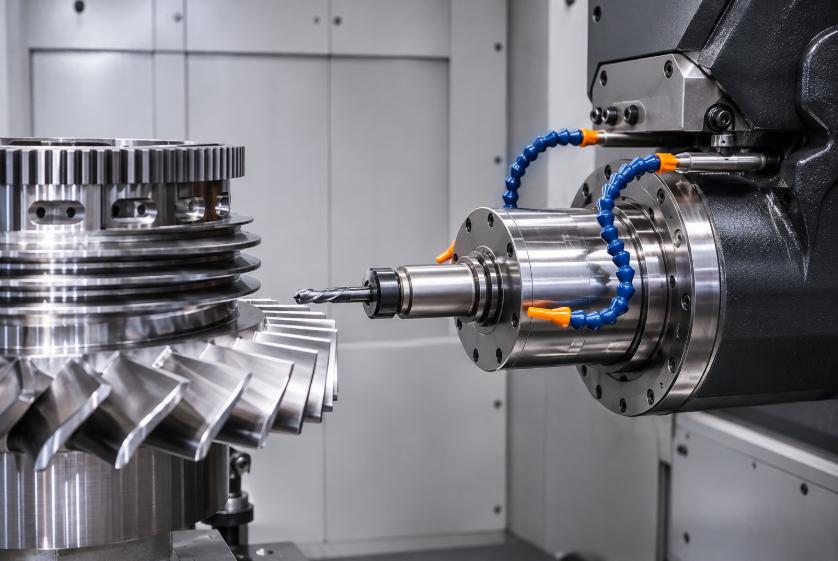
重切削加工や深穴加工には、十分な機械剛性、主軸トルク、そして安定した工具支持が必要です。現在お使いの機械が切削中に振動する場合は、切削パラメータを下げる必要があり、その結果、サイクルタイムが長くなります。
多くの横型マシニングセンタは、要求の厳しい切削加工に適した堅牢な構造とスピンドル構成で設計されています。これらは、鋳鉄や鋼製のハウジングを深い穴加工したり、大量の材料除去が必要な場合に役立ちます。
作業台が1つしかない機械では、部品の積み込みと積み下ろしには通常、主軸の停止が必要となる。各部品の加工時間が短い場合、こうした中断は全体の生産性を低下させる可能性がある。
自動パレット交換装置(APC)を搭載した横型マシニングセンタ(HMC)を使用すれば、機械が現在のワークピースを加工している間に、次のワークピースを準備できます。加工が完了したらパレットを交換できるため、スピンドルが次のワークピースに移動する待ち時間を短縮できます。
小型または中型の同一部品を多数生産する場合、部品を1つずつロードする方法では生産量が制限される可能性があります。ロードサイクルごとに処理時間が増えるためです。
HMC(横型マシニングセンタ)は、複数のワークピースを治具の異なる面に保持するために、墓石型治具を使用できます。回転テーブルを使用することで、機械はこれらのワークピースに順番にアクセスできます。この構成は、ワークピース、治具、およびツールパスに十分なクリアランスがある場合、繰り返し生産を行う際に有効です。
手作業による投入や頻繁なオペレーターによる点検は、特に反復生産の場合、機械を長時間稼働させ続けることを困難にする可能性がある。
HMCは、パレットプール、ロボットローディングシステム、自動生産セルと統合できます。これらのシステムにより、手作業を減らしながらワークピースの準備と加工を行うことができます。生産自動化の拡大を計画している場合は、適切な自動化オプションを備えたHMCが、将来の成長に向けてより柔軟な対応を可能にします。
機械の購入価格が低いからといって、必ずしも生産コストが低くなるわけではありません。VMC(立形マシニングセンタ)で段取り替えが頻繁に必要だったり、オペレーターの作業頻度が高かったり、加工時間が長かったりする場合、生産する部品が増えるにつれてコストも増加する可能性があります。
HMC(横型マシニングセンタ)は、段取り時間の短縮、機械稼働率の向上、複数部品の加工対応などにより、部品あたりのコスト削減に貢献します。初期投資は一般的に高額ですが、繰り返し生産を行うことで大幅なコスト削減効果が得られます。
HMCは多面加工や反復生産において利点がありますが、以下のような状況ではVMCの方が実用的で費用対効果の高い選択肢となる可能性があります。
もし現在お使いのVMCが、精度、サイクルタイム、生産量に関する要件を既に満たしている場合、HMCへの切り替えは、追加投資に見合うだけのメリットをもたらさない可能性があります。
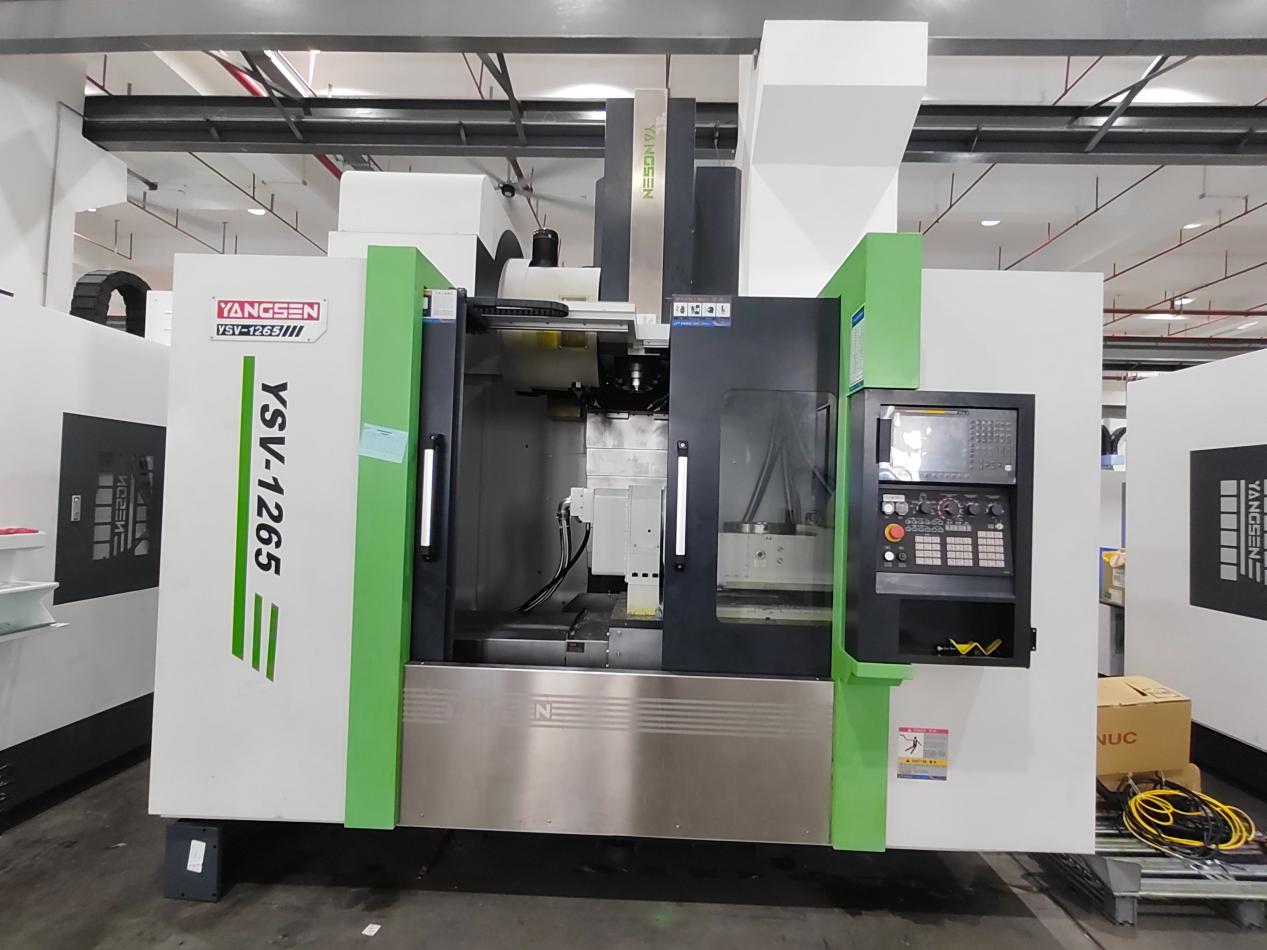
HMCは一般的にVMCよりも高価なので、どちらを選ぶかは、生産効率をどれだけ向上させ、長期的なコストをどれだけ削減できるかによって決めるべきです。
まず、現在使用しているVMCで各部品を製造するのにどれだけの時間と費用がかかっているかを確認することから始めましょう。段取り時間、切削時間、人件費、工具費、機械の停止時間などを考慮してください。
次に、これらのコストをHMCの期待される性能と比較してください。段取り回数の削減と機械稼働率の向上によって部品あたりのコストを大幅に削減できるのであれば、初期投資額が高くてもそれだけの価値があるかもしれません。比較の際には、メンテナンス費用、工具費用、治具費用、および運転費用を含めることを忘れないでください。
HMC(横型マシニングセンタ)への投資を行う前に、自社の生産ニーズがその能力に見合うかどうかを確認してください。以下の点に注目してください。
加工物の複雑さ:部品は複数の面を加工する必要がありますか?
生産量:サイクルタイム短縮のメリットを享受できるだけの部品を生産できますか?
精度要件:段取り回数を減らすことで、より厳しい公差を維持できますか?
今後の生産計画:生産能力の増強や自動化の導入は必要になりますか?
HMCは、複雑な部品を中量から大量生産する場合に、高い投資対効果を発揮する可能性が高い。一方、より単純な作業や臨時の生産であれば、VMCの方が経済的な選択肢となるだろう。
水平マシニングセンタ(HMC)が生産ニーズに合致すると判断したら、次のステップは、加工対象物と加工要件に対応できる機械を選ぶことです。以下の重要な仕様に注目してください。
| 重要な要素 | 確認すべき事項 |
| ワークピースのサイズと重量 | 機械が、治具を含めた最大のワークピースに対応できることを確認してください。 |
| テーブルのサイズと耐荷重 | テーブルに十分なスペースがあり、設置する機器の総重量を支えられることを確認してください。 |
| スピンドル速度とトルク | 加工対象物の材質と切削要件に合った仕様を選択してください。 |
| アクシストラベルとクリアランス | 機械が必要な加工箇所すべてに干渉なくアクセスできることを確認してください。 |
| ツールマガジン容量 | 加工作業に必要な工具をすべて収納できるかどうか確認してください。 |
| 回転テーブルとパレットチェンジャー | 多面加工や生産量の増加が必要な場合は、インデックス精度と自動パレット交換機能を検討してください。 |
機械の精度、制御システム、利用可能な自動化オプションも考慮する必要があります。最適な横型マシニングセンタは、必ずしも最大または最も強力なモデルではなく、不必要なコストをかけずに加工ニーズを満たすものです。
1. HMCはVMCよりも精度が高いですか?
必ずしもそうとは限りません。横型マシニングセンタ(HMC)と立型マシニングセンタ(VMC)はどちらも高い加工精度を実現できます。ただし、HMCはワークピースの複数面を一度の段取りで加工する場合、位置決め誤差を低減できます。実際の精度は、機械の剛性、位置決め精度、治具、加工条件によって異なります。
2. 小ロット生産において、HMCは導入する価値があるか?
HMCは、複雑な多面加工や頻繁な段取り替えが必要な部品を少量生産する場合に有効です。しかし、加工サイクルが短い単純な部品の場合は、初期費用が低く段取りも簡単なVMCの方が経済的な場合が多いです。
3. HMCに最適な部品の種類は何ですか?
HMCは、エンジンブロック、ギアボックスハウジング、バルブボディ、ポンプハウジングなど、箱型で複雑な形状の部品の加工に最適です。これらの部品は複数の面を加工する必要があることが多く、HMCを使用することで段取り回数を減らし、生産効率を向上させることができます。
4. HMCはVMCの代わりになりますか?
HMCはVMCで通常行われる多くの加工を実行できますが、必ずしもVMCの代替として最適とは限りません。VMCは、平面部品、金型、上面加工などに適している場合が多いです。どちらを選択するかは、ワークピースの形状、生産量、加工要件によって決めるべきです。
5. HMCは常にVMCよりも速く部品を生産できるのでしょうか?
いいえ。HMCは段取り時間を最小限に抑え、複数部品の加工に対応することで、総生産時間を短縮できる可能性があります。しかし、実際の生産性は、切削条件、ワークピースの複雑さ、治具、および機械構成によって異なります。単純な加工であれば、VMCの方が同等か、あるいはより効率的な場合もあります。
HMCとVMCのどちらを選ぶかは、加工するワークピースの種類、生産量、加工要件によって異なります。複数の面を頻繁に加工する場合、段取りに時間がかかりすぎる場合、または生産量を増やす必要がある場合は、HMCを使用することで効率が向上し、長期的なコストを削減できる可能性があります。
しかし、VMCは、より単純な加工作業や小ロット生産においては依然として実用的な選択肢です。投資する前に、実際の生産ニーズとコストを比較検討してください。
どの機械が自社の作業場に最適か分からない場合は、CNC Yangsenがお客様のワークピース図面、加工要件、生産目標を評価し、最適なソリューションを見つけるお手伝いをいたします。
タグ :