現代では 立形マシニングセンタ 一貫した加工品質を維持するためには、操作、正確な測定、効率的なセットアップが不可欠です。これらの作業を自動化するのに役立つ一般的な技術として、ツールセッターとCNCプローブが挙げられます。どちらも測定装置ですが、加工プロセスにおいて異なる役割を果たします。
ツールセッターは主に切削工具の測定に使用され、正確な工具オフセットの設定や、工具の摩耗や破損といった問題の特定に役立ちます。一方、CNCプローブは主に工作物の位置特定と測定、ワークオフセットの設定、および加工中の検査のサポートに使用されます。これらのシステムは、手動測定とオペレーターの介入を減らすことで、VMC加工の再現性と効率性を向上させることができます。
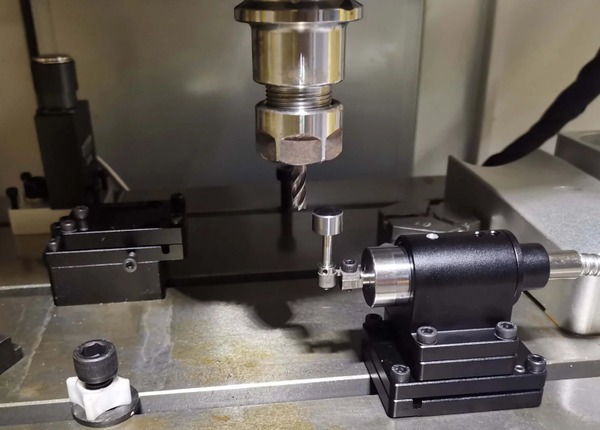
ツールセッターは、CNCマシンに取り付けられたり統合されたりして、加工前または加工中に切削工具を自動的に測定する測定装置です。手動測定に完全に頼る代わりに、マシンは 工具設定者 重要なツールデータを特定し、対応するツールオフセットを更新する。
これは、VMCが複数の切削工具を使用する場合や、頻繁な工具交換が必要な場合に特に役立ちます。正確な工具寸法は、制御システムが工具の長さや形状の差異を補正するのに役立ち、一貫した加工結果を実現します。
工具設定装置は、測定方法や用途に応じて、一般的にさまざまな構成で提供されています。
これらは、切削工具と測定面との物理的な接触を利用して工具寸法を測定します。一般的に工具長さの測定に用いられ、多くの一般的なVMC(立形マシニングセンタ)用途に適しています。
これらのシステムは、光ビームを用いて工具を非接触で検出します。高速な測定が可能で、高速加工や高度に自動化された加工環境において有用です。
一般的なツールセッターは、センシングまたは測定ユニット、取り付け金具、および測定結果をCNC制御装置に伝達するインターフェースで構成されます。システムによっては、ソフトウェアまたはマシンマクロを使用して測定値を処理し、必要なツールオフセットを適用することもあります。
測定サイクル中、機械はプログラムされたシーケンスに従って選択された工具をセッターまで移動させます。セッターは工具の位置を検出し、測定データをCNC制御装置に送信します。これにより、機械は適切な工具オフセットを設定または更新することができます。
ツールセッターは、VMC(立形マシニングセンタ)で工具交換が頻繁に行われる場合、複数の切削工具を使用する場合、または工具寸法の一貫性が求められる場合に役立ちます。セットアップのこの部分を自動化することで、手作業による測定作業が減り、オペレーターはより効率的に機械を準備できるようになります。
工具設定装置は、工具の状態監視もサポートできます。あらかじめ定義された段階で工具をチェックすることで、摩耗や偶発的な損傷に伴う変化が重大な加工上の問題につながる前に、システムがそれを特定できます。
利点 | デメリット |
手作業による測定を減らす | 初期投資が必要です |
セットアップ時間の短縮に役立ちます | インストールと統合が必要になる場合があります |
測定の一貫性が向上します | 定期的な校正が必要です |
工具の摩耗や破損の検出に役立ちます | 単純な作業や少量の作業には、限定的な価値しか提供しない可能性がある。 |
したがって、工具設定装置は、自動工具測定によって得られる時間と一貫性の向上が、追加の機器やシステム統合の要件に見合う場合に最も有効です。
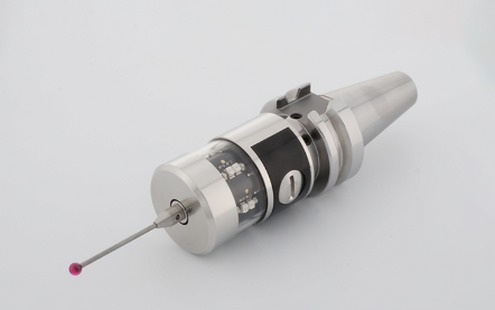
CNCプローブは、VMC(立形マシニングセンタ)で使用される精密測定装置で、ワークピースの位置特定、測定、検査を自動的に行います。プローブを使用することで、手動によるエッジ検出や測定に完全に依存することなく、機械がワークピースから直接情報を収集し、加工プロセス内で活用することができます。
プローブは一般的に以下の目的で使用されます。
そのため、正確な位置決めと再現性の高いセットアップが重要な用途において、特に有用となる。
ツールセッターは主に切削工具に焦点を当てるのに対し、CNCプローブは工作物とその機械内での位置に焦点を当てます。この違いは、VMCにツールセッター、プローブ、あるいはその両方が必要かどうかを判断する際に重要です。
CNCプローブは、必要な測定の種類と加工環境に応じて選択できます。
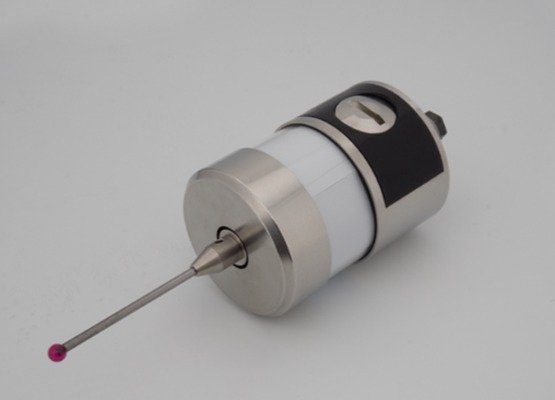
タッチトリガープローブは、ワークピースの表面に接触する物理的なスタイラスを使用します。接触が発生すると、プローブはCNC制御装置に信号を送信し、機械は部品上の特定点の位置を特定できます。
これらのプローブは、以下の用途に広く使用されています。
比較的操作が簡単なため、多くの汎用VMC用途に適しています。
非接触式プローブシステムは、光学式やレーザー式などの技術を用いて、直接的な物理的接触を必要とせずにワークピースを検出します。システムによっては、接触式測定が適さない用途にも使用できます。
これらのシステムは、特殊な加工環境や高度に自動化された加工環境において有益となる可能性があるが、その適合性は、必要な測定方法、機械構成、および用途によって異なる。
一般的なCNCプローブは、センシング機構、スタイラスまたは検出システム、取り付け部品、および機械制御装置と通信するインターフェースで構成されています。プローブは通常、スピンドルに取り付けられ、機械がワークピース上の特定の位置にプローブを配置できるようになっています。
プローブ動作中、CNC制御装置はプログラムされたシーケンスに従ってプローブを移動させます。プローブが目的の表面または形状を検出すると、制御装置に信号を送信します。機械は収集した情報を使用して、ワークピースの位置を計算したり、必要なオフセット調整を行ったりすることができます。
CNCプローブは、ワークピースの正確な位置合わせ、繰り返しセットアップ、または工程内検証が必要な場合に非常に役立ちます。重要な特徴を自動的に検出し、ワークオフセットを設定することで、オペレーターによる手動セットアップの量を削減できます。
プロービングは、作業間の一貫性を向上させる効果もあります。手動で特定したエッジや基準点だけに頼るのではなく、機械はプログラムされた測定ルーチンに従い、得られたデータを加工プロセスに適用することができます。
複雑な部品、厳しい公差が求められる用途、あるいは段取り時間と再現性が重要な生産環境においては、CNCプローブを使用することで、ワークピースの測定を自動化する実用的な方法を提供できます。
利点 | デメリット |
ワークピースの位置決めを自動化します | 初期投資が必要です |
手作業による設定作業の軽減に役立ちます | インストールと統合が必要になる場合があります |
自動作業オフセット設定に対応 | 校正と定期点検が必要です |
工程内検査に対応可能 | 単純な機械加工作業には不要かもしれません |
セットアップの一貫性が向上します | 維持管理が必要なシステムがもう一つ増える |
CNCプローブの価値は、最終的には、機械がワークピースの測定を必要とする頻度、必要な精度、およびセットアップ作業をどれだけ自動化できるかによって決まります。
ツールセッターとCNCプローブはどちらもVMC(立形マシニングセンタ)上での測定を自動化する装置ですが、それぞれ異なる用途向けに設計されています。ツールセッターは主に切削工具を測定するのに対し、CNCプローブは主に工作物の位置や形状を測定します。
ツールセッターは、工具の長さや、システムによっては工具の形状など、正確な工具データを設定するために使用されます。また、工具の摩耗や破損を特定するのにも役立ちます。一方、CNCプローブは、加工中または加工後に、ワークピースの位置合わせ、ワークオフセットの設定、部品のアライメント、および特定の測定を行うために使用されます。
工具設定担当者は、機械加工工程における工具側を担当します。複数の工具を使用する機械や、頻繁な工具交換が必要な場合に役立ちます。
CNCプローブ 加工対象物側に焦点を当てます。これらは、部品の正確な位置決め、形状の確認、および手作業による加工対象物の測定の削減に役立ちます。
両システムとも、VMCの機械構成およびCNC制御と互換性がある必要があります。インストールには、適切なソフトウェア、プロービングサイクル、マクロ、またはインターフェースが必要になる場合もあります。
したがって、最適なシステムは、何を測定する必要があるかだけでなく、機械の構成方法や、機器を既存のワークフローにどのように統合するかにも左右される。
どちらのシステムも、初期費用は設計、機能、自動化レベルによって異なります。また、どちらのシステムも設置、校正、定期的なメンテナンスが必要となる場合があります。
購入価格だけを考慮するのではなく、店舗はシステムの使用頻度、そしてそれによってどれだけの手作業、セットアップ時間、潜在的な不良品を削減できるかを考慮すべきである。
ツールセッターを使用すれば、工具オフセットを手動で測定して入力するのに必要な時間を短縮できます。CNCプローブを使用すれば、ワークピースの位置を特定し、オフセットを設定するのに必要な時間を短縮できます。
適切に使用すれば、どちらのシステムも設定の一貫性を高め、オペレーターの介入の必要性を減らすことができる。
要素 | ツールセッター | CNCプローブ |
主な目的 | 工具測定 | ワークピースの寸法 |
主な焦点 | 工具の長さと形状 | 部品の位置と特徴 |
作業オフセット設定 | 主な機能ではない | 一般的なアプリケーション |
工具の摩耗・破損チェック | これを支持できます | 主な機能ではない |
工程内検査 | システムによって制限がある | 一般的なアプリケーション |
主なセットアップの利点 | より迅速なツールセットアップ | ワークピースのセットアップが高速化 |
これらのシステムの価値は、測定精度だけにとどまりません。VMCの準備や監視にかかる時間を節約し、手作業を削減することもできます。
手動による工具測定とワークピースの位置決めは、機械のセットアップにかなりの手順を追加する可能性があります。ツールセッターは工具測定を自動化し、プローブはワークピースの位置とオフセット設定を自動化できます。
実際に節約できる時間は、交換する工具の数、部品の複雑さ、段取りの頻度、および測定プロセスによって異なります。
自動測定により、作業者が手作業で行う反復作業の回数が削減されます。工具一つ一つを手作業で測定したり、ワークピースの各特徴点を特定したりする代わりに、機械がプログラムされた測定サイクルを実行できます。
これにより、作業員は部品の積み込み、生産状況の監視、他の機械の管理といった作業により多くの時間を費やすことができるようになります。
工具オフセットの誤り、ワークピースの位置ずれ、および検出されない工具の問題は、寸法誤差の原因となります。これらの誤差は、特に高価な部品や複雑な部品を加工する場合、不良品の発生や再加工につながる可能性があります。
自動計測は、特定のセットアップやツールに関連する問題を早期に特定するのに役立ち、誤ったデータに基づいて生産を継続するリスクを軽減します。
システムがこれらのチェックを行うように設定されている場合、ツールセッターは工具の摩耗や破損を検出するのに役立ちます。プローブを使用すると、ワークピースの位置設定や特定の工程内測定に必要な時間を短縮できます。
これらの機能を組み合わせることで、回避可能な中断を最小限に抑え、加工プロセスの一貫性を高めることができます。
段取り作業、不良品、手直し、および不要な作業員の介入を削減することで、生産コスト全体の削減につながります。ただし、その経済的メリットは工場によって大きく異なります。
頻繁な段取り替えを伴う大量生産を行う工場は、少量の単純な部品を生産する工場よりも、自動計測からより大きなメリットを得られる可能性がある。したがって、潜在的なコスト削減効果は、機械の負荷と生産要件に基づいて評価する必要がある。
ツールセッターやCNCプローブを追加するかどうかの判断は、実際の加工工程の要求に基づいて行うべきです。すべてのVMCに自動測定が必要なわけではありませんが、手動セットアップにかなりの時間がかかる場合や、測定誤差が生産に著しい影響を与える場合には、これらのシステムは非常に有効です。
大量生産環境では、同じ機械加工工程が繰り返し行われることがよくあります。このような状況では、工具とワークピースの自動測定によって、繰り返し発生する段取り作業を削減し、生産工程全体の一貫性を向上させることができます。
少量生産の場合でも、部品が複雑であったり、高価であったり、頻繁なセットアップ調整が必要な場合には、投資する価値があるかもしれない。
様々な作業に合わせて頻繁にセットアップされるVMC(立形マシニングセンタ)は、自動測定の恩恵を受けることができます。ツールセッターは工具オフセット測定を高速化し、プローブはワークピースの位置とワークオフセットの特定に役立ちます。
これらの作業を繰り返す頻度が高ければ高いほど、時間短縮の可能性は大きくなる。
高精度加工には、工具とワークピースの正確な位置決めが不可欠です。自動計測を用いることで、手動セットアップに伴うばらつきを軽減し、より安定した加工条件を維持することができます。
複雑な部品は、多くの場合、複数の段取り、工具、基準点を必要とします。同様に、高価なワークピースは、段取りミスによるコスト増につながる可能性があります。このような場合、自動測定および検証は、プロセス制御を強化する上で有効です。
工具の摩耗や破損が部品の品質に重大な影響を与えたり、生産を中断させたりする可能性がある場合、適切な監視機能を備えた工具設定装置は、特定の工具関連の問題を防ぐのに役立つ可能性がある。
自動化または無人加工への移行を進めている工場は、オペレーターの介入を減らしながら、機械がセットアップチェックや工具監視を実行できる計測システムから恩恵を受ける可能性がある。
測定対象と、最も遅延やエラーの原因となっている手作業を検討してください。アプリケーションによっては、ツールセッター、プローブ、またはその両方が適切かどうかを判断できるはずです。
インストール前に、VMC、CNC制御装置、工具配置、ソフトウェア、および利用可能な機械インターフェースとの互換性を確認してください。統合要件はシステムによって異なる場合があります。
生産量が多いほど、繰り返し時間短縮効果が得られるため、投資回収の機会は一般的に増えます。生産量が少ない場合は、設備の費用に見合うだけの頻度で使用されるかどうかを検討する必要があります。
必要な測定精度と再現性は、加工用途の要求に合致している必要があります。より高度な加工には、より高度な測定機能が必要となる場合があります。
総費用には、機器本体だけでなく、設置、統合、校正、トレーニング、および継続的なメンテナンス費用も含まれるべきです。
信頼性の高い測定結果を得るためには、ツールセッターとプローブの両方を適切に校正しておく必要があります。選定にあたっては、メンテナンス要件と技術サポートの利用可能性を考慮してください。
初期購入価格だけでなく、投資効果も考慮に入れるべきです。セットアップ時間の短縮、手作業の削減、ミスの減少、不良品の削減、機械稼働率の向上などによる潜在的なコスト削減効果も、投資評価の際にはすべて考慮に入れる必要があります。
Q:VMC(立形マシニング)の工具設定担当者はどのような仕事をするのですか?
A:ツールセッターは切削工具を自動的に測定し、正確な工具オフセットを設定するのに役立ちます。システムによっては、工具の摩耗や破損の検出にも対応できます。
Q:CNCプローブは何をするものですか?
A:CNCプローブは主に加工対象物の位置特定と測定に使用されます。加工オフセットの設定、部品の位置合わせ、および特定の加工工程内測定に役立ちます。
Q:ツールセッターとプローブの違いは何ですか?
A:ツールセッターは主に切削工具の測定に重点を置いているのに対し、CNCプローブは主に加工対象物の位置特定と測定に重点を置いています。
Q:CNCプローブで工具の長さを測定できますか?
A:標準的なワークピースプローブは、主に工具長さの測定を目的として設計されていません。工具長さの測定は、通常、専用の工具設定装置または適切な工具測定システムによって行われます。
Q:すべてのVMCにツールセッターが必要ですか?
A:いいえ。必要性は、機械の作業負荷、工具交換、段取り替え頻度、精度要件、および生産プロセスによって異なります。
Q:ツールセッターとプローブの両方が必要ですか?
A:必ずしもそうとは限りません。業務によっては一方のシステムで十分な場合もありますが、複雑なアプリケーションや高度に自動化されたアプリケーションでは、両方のシステムを使用することが妥当な場合もあります。
ツールセッター、CNCプローブ、またはその両方を選択するかどうかは、VMCで実際に何を測定する必要があるかによって異なります。ツールセッターは切削工具の測定に特化しているのに対し、CNCプローブはワークピースの位置決め、位置合わせ、および測定を支援します。最適な選択は、段取り頻度、生産量、公差要件、部品の複雑さ、および手動測定の量に基づいて行うべきです。
VMC(立形マシニングセンタ)が手動による工具測定、ワークピースの位置合わせ、または繰り返し行われるセットアップチェックに多くの時間を費やしている場合、自動測定はセットアップ時間の短縮とプロセスの一貫性の向上に役立つ可能性があります。
VMC用のツールセッターやCNCプローブをご検討されている場合は、機械の詳細、部品要件、生産ニーズをCNC YANGSENチームまでお知らせください。お客様の加工プロセスに最適な測定設定をご提案いたします。
生産ニーズに最適なCNC加工ソリューションをお探しなら、CNC Yangsenまでお問い合わせください。
タグ :