A CNCドリル・タッピングマシン この機械は、多数の穴とねじ山を持つ小型部品を大量生産するという、特定の種類の作業向けに設計されています。プレート、ハウジング、ブラケット、バルブ本体などが典型例です。これらの部品の加工では、スピンドルは切削作業よりも、サイクルの大半を加速、減速、工具交換に費やします。
テーブルサイズが同じ2台の機械でも、穴あけサイクルごとに数秒の差が生じる場合があります。年間2万個の部品を生産する場合、30個の穴を開ける部品では、その差は数週間分の生産能力の遅れにつながります。そのため、移動量と主軸出力だけでは、どの機械を購入すべきかを判断することはできません。
最も確実な選択方法は、まず製造する部品から始めることです。部品のサイズ、穴とねじの要件、バッチサイズ、治具を含めた部品の重量を定義します。次に、これらの要件を機械の種類、スピンドル、ツールマガジン、およびサプライヤーのサポート状況と照合します。

スピンドル速度、移動量、マガジン容量などを比較する前に、製造する必要のある部品を確認してください。
典型的な図面を例にとり、以下の質問に答えてください。
お客様のご要望 | それが決定するもの |
部品寸法 | X軸、Y軸、Z軸の移動量とテーブルサイズ |
部品および治具の重量 | テーブルの耐荷重 |
穴の直径とねじのサイズ | スピンドルトルクとリジッドタッピングの要件 |
部品あたりの工具数 | ツールマガジン容量 |
バッチサイズと目標サイクル時間 | 高速移動と工具交換時間 |
配達場所 | スペアパーツの納期とサービス範囲 |
表中の2つの項目は特に注意が必要です。このクラスでは通常、テーブル荷重がより厳しい制限となります。Yangsen YSTシリーズは250kgから350kgまで対応しているので、部品と治具を一緒に計量してください。ねじ切りに関しては、20,000rpmのスピンドルはアルミニウムの小径ドリルには適していますが、鋼材のM12ねじ切りには低速トルクが必要です。最大ねじ径と最大深穴径をリストアップしてください。
部品1個あたりの目標加工時間はどれくらいですか?機械を比較する前に、この目標時間を決めておきましょう。目標時間を文書化することで、各サプライヤーに自社部品の加工時間の見積もりを依頼しやすくなり、仕様書よりも比較が容易になります。
工具、電力、治具、作業員の研修費用、予備部品、および1日分の生産停止費用を含めてください。
価格を比較する前に、最寄りのサービスエンジニアの所在地と、交換部品が港に届くまでの所要時間を確認してください。Yangsen社は50以上の販売拠点と24時間365日のアフターサービスを提供しています。
最も一般的な選択肢は、高速位置決め用に設計された軽量スピンドルヘッドを備えたコンパクトなBT30マシニングセンタです。Yangsen YSTシリーズは、X軸の移動量が600mmから800mmまで対応し、リニアガイドウェイ上で20,000rpmのダイレクトドライブ(DDS)スピンドルを使用し、全軸で48m/分の早送り速度を実現します。
最適な用途:中~大量生産されるプレート、ハウジング、ブラケット、カバーなど。
このタイプは、同じBT30設計にA/Cクレードルテーブルを追加したもので、角度付き穴や複数の面を1回のセットアップで加工できます。Yangsen U-380Tは、直径260mmのテーブル(±110°/360°のA/C移動)、20,000rpmのDDSスピンドル、24m/分の早送り速度、21本または36本のツールディスクマガジンを備えています。ドリル&タッピングセンターとフル機能の加工センターの中間に位置します。 5軸加工センター.

最適な用途:複雑な小型部品、医療機器および半導体部品、金型インサート。
立形マシニングセンタは穴あけやねじ切りもできますが、より重切削向けに設計されています。ヤンセン 立形マシニングセンター BBT40およびBBT50スピンドルは、15,000rpm以下の回転数で、テーブル荷重800kg~2,000kgで使用してください。
最適な用途:重量部品の加工および混合加工。
非常に大量生産を行う部品ファミリーの場合、多軸加工機を使用することで部品あたりのコストを削減できます。Yangsen YSD4-260は4軸、YSD8-565は8軸を備えており、どちらもボックス構造のフレームに24,000rpmのモーター駆動BT30スピンドルを搭載しています。
最適な用途:穴のパターンが密な単一製品工場。
機械の種類 | 適合部品 | 音量 | 典型的な購入者 |
3軸穴あけ・ねじ切り加工センター(YST) | プレート、ハウジング、ブラケット、カバー | 中~高 | 機械加工の下請け工場 |
5軸クレードル(U-380T) | 複雑な小型部品、金型インサート | 中小規模 | 医療、半導体、金型 |
標準VMC(YSV) | 重い部品、深いポケット | 低~中 | 一般的な加工工場 |
マルチスピンドル(YSD4 / YSD8) | 家族の一部、密集した穴 | 非常に高い | 単一製品工場 |
彫刻およびフライス加工(YS) | 電極、細かい金型ディテール | 低~中 | 金型および電極製造工場 |
適切な製品ラインを特定するには、通常次の3つの質問が必要です。最も大きく、最も重い部品は何ですか?1つの部品にはいくつの穴とねじ山がありますか?毎月何個の部品が必要ですか?
2台の機械は、仕様が似ていても性能が異なる場合があります。すべての機械について、以下の4つの項目を確認してください。
速度の前にテーパーを確認してください。BT30はBT40よりも加速・減速が速いため、YSTシリーズとU-380Tの両方で採用されています。穴が多い部品では、切削速度よりもスピンドルの加速がサイクルタイムに大きく影響します。ダイレクトドライブ(DDS)スピンドルはベルトを不要にし、20,000rpmでの振動と発熱を低減します。BT40は、最大サイズの工具でより大きなトルクが必要な場合にのみ選択してください。
部品ファミリーに必要な工具の数を数え、交換用工具として約3分の1を追加してください。YSTシリーズはディスク式工具交換装置を使用しており、U-380Tは21ポジションまたは36ポジションで利用可能です。各サプライヤーに次の2つの質問をしてください。工具交換時間はどれくらいですか?マガジンがいっぱいになると交換時間は変わりますか?
YSTの全モデルは3軸リニアガイドウェイを採用しており、軽い切削負荷での高速位置決めに適しています。ボックスガイドウェイはより大きな負荷に対応できますが、移動速度は遅くなります。構造も重要です。YSDマシンはボックス設計を採用することで、複数のスピンドルが同時に切削する際にも剛性を維持します。
リジッドタッピングは、スピンドルの回転とZ軸の送りを同期させるため、タップはフローティングホルダーを使用せずにねじを切削します。通常、止まり穴や細かいピッチの加工に必要です。標準機能かオプション機能か、どの制御パッケージで提供されるか、負荷時の最大タッピング速度を文書で確認してください。
以下の表は、Yangsen 2026製品カタログから抜粋した、多数の穴を持つ部品の出力に最も影響を与える仕様を示しています。
モデル | X/Y/Z軸移動量(mm) | テーブルサイズ/最大荷重 | スピンドル | 高速移動速度(メートル/分) | 寸法(長さ×幅×高さ)(mm) |
YST-650 | 600 / 500 / 300 | 700×470 mm / 250 kg | BT30、20,000rpm、DDS | 48 / 48 / 48 | 2180×2580×2325 |
YST-700 | 700 / 400 / 350 | 800×420 mm / 300 kg | BT30、20,000rpm、DDS | 48 / 48 / 48 | 2253×2900×2387 |
YST-800 | 800 / 450 / 410 | 1000×450 mm / 350 kg | BT30、20,000rpm、DDS | 48 / 48 / 48 | 2253×2900×2387 |
YST-850 | 800 / 500 / 300 | 1000×450 mm / 350 kg | BT30、20,000rpm、DDS | 48 / 48 / 48 | 2253×2910×2325 |
U-380T(5軸) | 600 / 450 / 410 | Ø260回転式 / 80kg | BT30、20,000rpm、DDS | 24 / 24 / 24 | 2300×2900×2587 |
YSTの全モデルは、3軸リニアガイドウェイ、3~14×125mmのTスロット、およびディスク式ツールチェンジャーを共通して備えています。
注目すべき点が3つあります。YSTシリーズ全体で高速移動速度は48m/分で同じなので、 ドリル加工およびタッピングセンター 速度よりもサイズが異なります。テーブルへの負荷は機械のサイズに比例して増加するため、多くの場合、移動速度よりも重い治具が機種選びの決め手となります。U-380Tは、高速移動とテーブルへの負荷を犠牲にして、ワンセットアップ加工を実現しています。
交渉前にこの計算を実行してください。部品1個あたりの短縮時間(秒)に月間生産量を掛け、3,600で割ります。その結果が、毎月回収できる機械稼働時間です。その稼働時間を自社の工場単価で評価し、年間数値を機械の価格差と比較してください。
Yangsen社は、4つの産業分野における小型部品の高速穴あけ、ねじ切り、フライス加工向けにYSTシリーズを推奨しています。これらの用途は、多数の穴あけ、適度な切削力、繰り返し生産といった共通の特徴を備えています。
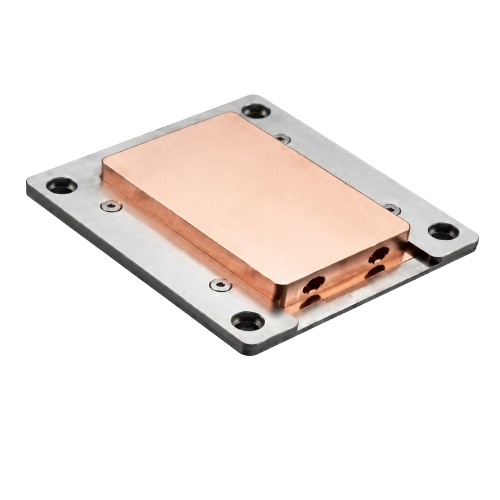
フィンが密集した冷却部品は、特殊な用途となります。数百もの浅い形状があり、1回の加工で除去できる材料はごくわずかで、サイクルタイムへの依存度が高いのが特徴です。Yangsen社は、この用途に特化した機械、YSCP-835フィン加工センターを製造しています。この機械は、マルチステーション治具により、1回の加工で複数のフィンを加工できます。冷却部品の生産が拡大している場合は、標準機械と併せてこの機械の見積もりをご依頼ください。
中国は世界中で販売されているドリル加工機やタッピングマシンの大部分を生産しており、その品質レベルは多岐にわたります。以下のチェック項目は、メーカーと商社を見分けるのに役立ちます。
どの部品が自社生産で、どの部品が購入されているのか?鋳造品、スピンドル、ガイドウェイ、制御統合について質問してください。組立条件、検査装置、仕掛品を確認してください。ヤンセン社は以下のように報告しています。
図面と、可能であればご自身の材料をお送りください。治具と許容誤差を用いた試作は、仕様書以上の情報を提供し、文書化された合格基準となります。
中国製の中古ドリル・タッピングセンターは広く流通しており、状態の良いものもあります。しかし、主軸の稼働時間、ガイドウェイの摩耗、制御システムのサポート状況などは記録されていないことがよくあります。機械を検査し、主軸レポートを入手しない限り、価格差はリスクに見合わない可能性があります。
納品日、インコタームズ、設置費用の負担者、および受入基準について合意してください。推奨スペアパーツリスト、お客様の港までの納期、およびトレーニング日数も追加してください。これらの条件が不明確な場合、輸入工作機械に関する紛争の一般的な原因となります。
Q:リジッドタッピングとは何ですか?また、それは必要ですか?
A:スピンドル回転とZ軸送りを同期させるため、補正ホルダなしでタップがねじ山を切削します。フローティングタッピングよりも高速かつ安定しており、通常は止まり穴や細かいピッチの加工に必要です。大量生産する場合は、この方式を指定してください。
Q:BT30とBT40のどちらを選ぶべきでしょうか?
A:BT30は、多数の穴が開いた小型部品の加工に適しています。このような加工では、加速時間と工具交換時間がサイクルを決定します。BT40は、最大サイズの工具でトルクが必要な場合、または機械で重切削加工を行う必要がある場合に選択してください。
Q: リジッドタッピングをプログラムするにはどうすればよいですか?
A:ほとんどの制御システムでは、右ねじ切り加工用のG84などの固定サイクルを使用し、まずスピンドルを固定モードに設定します。1回転あたりの送り量はねじピッチと完全に一致させる必要があります。不一致はねじ山の損傷の主な原因となります。試運転時に、サプライヤーに加工例を依頼してください。
Q:CNCドリル・タッピングマシンの価格はいくらですか?
A:価格は機種名よりも、機械のサイズ、制御パッケージ、マガジン容量、オプションによって大きく左右されるため、単一の数値では参考になりません。部品図面と月間生産量をお送りいただければ、構成済みの見積もりをご提示いたします。その見積もりを比較検討していただけます。
質問:中国製の中古ドリル&タッピングセンターは良い選択肢でしょうか?
A:機械を検査し、スピンドルの稼働時間を確認し、制御システムがまだサポートされていることを確認できる場合に限ります。そうでなければ、価格差はリスクに見合うものではありません。
Q:納期はどれくらいですか?また、設置には何が含まれていますか?
A:納期は構成と現在の受注状況によって異なりますので、見積書に明記してください。設置作業には通常、水平調整、電源投入、形状チェック、テストカット、オペレーター研修が含まれます。契約書に署名する前に、作業日数を確認してください。
ドリル・タッピングマシンの選定は、以下の3つの手順で行います。まず、加工する部品に合った機械の種類を選びます。次に、速度と耐用年数を左右する4つの構成要素を確認します。最後に、供給業者を検証します。仕様は、機械の種類が適切であることが確認されて初めて意味を持ちます。
自社生産に関する推奨事項をご希望の場合は、部品図面、材質、公差、月間生産量をお送りください。ご注文前に、構成仕様書、試削、加工デモンストレーションをご依頼ください。